בעולם האדריכלות המודרנית, היכולת להפוך משטח דו ממדי שטוח לאלמנט נפחי תלת ממדי בעל קווים חדים ומדויקים היא הבסיס ליצירת חזיתות יוקרתיות ומבני ציבור בעלי נוכחות מונומנטלית. מעטפת המבנה אינה עוד אוסף של פלטות ישרות המחוברות לקיר, אלא מערך הנדסי מורכב של קסטות תלת ממדיות, פינות המשכיות ללא תפרים גלויים, ופתחי חלונות בעלי עומק ארכיטקטוני. עם זאת, המעבר מתכנון ממוחשב בתוכנת תלת ממד לביצוע פיזי מדויק באתר הבנייה מציב אתגרים הנדסיים מורכבים. טעויות קלות ביותר בעומק החריצה, בגיאומטריית הכרסום או ברדיוס הכיפוף עלולות לגרום לסדיקה של שכבת המתכת החיצונית, לעיוותי מישוריות המכונים אפקט בטן, או לחדירת מים וכשלי איטום חמורים.
חברת אלום גג, המובילה את תחום תכנון, עיבוד והתקנת מעטפות מבנים מורכבות בישראל מזה מעל ארבעה עשורים, מציגה במדריך זה את המתודולוגיה המלאה לעיבוד לוחות מתכת מורכבים. במאמר נצלול לפרטי הפרטים של שיטת החריצה והקיפול, נבחן את הפרמטרים הקריטיים של כרסום ממוחשב, ונסביר כיצד להבטיח פינות מושלמות, חדות וחזקות העומדות בכל עומסי הרוח והאקלים.
העיקרון ההנדסי של שיטת החריצה והקיפול
שיטת החריצה והקיפול (Routing and Folding) היא השיטה הבלעדית המאפשרת לקחת לוח מורכב רב שכבתי ולייצר ממנו ארגזים, קסטות ואלמנטים נפחיים מבלי לחתוך את הלוח לחלקים נפרדים ומבלי להזדקק לריתוכים מסובכים. הלוח המורכב בנוי משתי שכבות אלומיניום חיצוניות וביניהן ליבה מינרלית מבודדת. כדי לקפל את הלוח בזווית מדויקת, אין להשתמש בכיפוף רגיל על גבי מכופפת פחים תעשייתית, שכן כיפוף ישיר של לוח מורכב יגרום למעיכה, גליות ושבירה של הליבה.
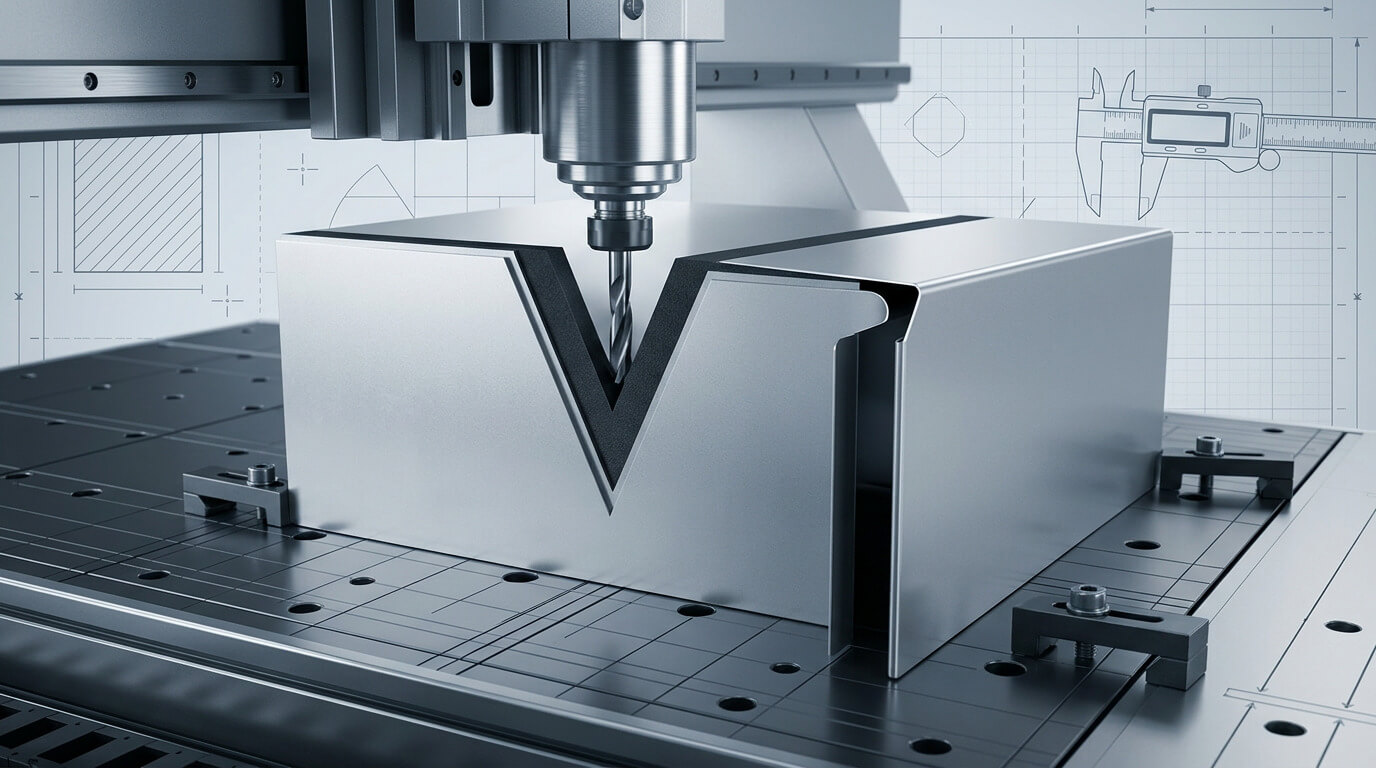
במקום זאת, העיבוד מתבצע מצדו האחורי של הלוח באמצעות כרסום ייעודי. הכרסום מסיר את שכבת האלומיניום האחורית ואת רוב עובי הליבה המינרלית, אך משאיר שכבה דקיקה של חומר ליבה יחד עם שכבת האלומיניום הקדמית שלמה לחלוטין. שכבת המתכת הקדמית שנותרה מתפקדת כציר קיפול גמיש ומדויק, המאפשר לכופף את השוליים באופן ידני או מכני בדיוק מרבי.
כאשר מיישמים טכנולוגיה זו על גבי לוחות מתקדמים של אלוקובונד, החוזק המבני של הלוח נשמר גם לאחר הקיפול, בתנאי שעומק הכרסום בוצע בדיוק של עשיריות המילימטר. השיטה מאפשרת לייצר שפות מקופלות סביב כל היקף הלוח, מה שמעניק לקסטה מומנט אינרציה גבוה ועמידות מעולה בפני כוחות יניקת רוח.
הגיאומטריה של חריצת צורת וי: זוויות, עומקים ושאריות ליבה
הלב המקצועי של תהליך העיבוד הוא בחירת פרופיל החריצה הנכון. קיימים שני פרופילים מרכזיים של כרסומי חיתוך: כרסום בצורת V בעל זווית של 90 מעלות, וכרסום בעל זווית רחבה של 135 מעלות. לכל אחד מהם ייעוד גיאומטרי שונה:
חריצת V של 90 מעלות: מיועדת לייצור קיפולים ישרים בזווית של 90 מעלות, המהווים את הבסיס לייצור קסטות סטנדרטיות, ארגזי רוח ופינות מבנה ישרות.
חריצת V של 135 מעלות: מיועדת לקיפולים חדים יותר בזוויות קהות של 45 מעלות, או עבור מעברים גיאומטריים מורכבים בחזיתות בעלות צורות גבישיות (פאראמטריות).
חריצה מלבנית עם תחתית שטוחה: מיועדת ללוחות הדורשים רדיוס קיפול רחב יותר או עבור יצירת מגרעות מעבר לברגי עיגון.
הפרמטר הקריטי ביותר שיש להקפיד עליו הוא עובי שארית הליבה (Residual Core Thickness). בלוח בעובי תקני של 4 מילימטרים (הבנוי משתי שכבות אלומיניום בעובי 0.5 מילימטר כל אחת וליבה פנימית בעובי 3 מילימטרים), אסור לכרסם לתוך האלומיניום הקדמי. עומק החריצה המדויק חייב להשאיר תמיד שכבת ליבה בעובי של 0.3 עד 0.5 מילימטר מעל שכבת האלומיניום החיצונית.
אם הכרסום עמוק מדי ונוגע בשכבת האלומיניום הקדמית, המתכת מאבדת את התמיכה האלסטית שלה, ובעת הקיפול ייווצר קו שבר מיידי או סדק שיראה בצד החיצוני של החזית. מנגד, אם הכרסום רדוד מדי ונשארה יותר מדי ליבה מינרלית, החומר יתנגד לקיפול, הכיפוף ייצא מעוות והרדיוס החיצוני יהיה מעוגל ולא אחיד.
רדיוס הכיפוף המינימלי ומניעת סדיקה בשכבת הציפוי
אחת השאלות הנפוצות ביותר בקרב אדריכלים היא כיצד להשיג פינה חדה כסכין מבלי לפגוע בשכבת הצבע והציפוי החיצוני. לוחות אדריכליים איכותיים מצופים בשכבות צבע תעשייתיות מסוג PVDF שנאפו בחום גבוה. אף על פי ששרפים פלואורופולימריים אלו מתאפיינים בגמישות גבוהה, לכל מתכת קיים רדיוס כיפוף מינימלי המוגדר על ידי מגבלות המתיחה של החומר.
כאשר מקפלים לוח לאורך חריץ V תקין, הרדיוס החיצוני של הפינה אינו נקודתי ברוחב אפס, אלא מקבל רדיוס טבעי של כ-2 עד 3 מילימטרים. רדיוס עדין זה הוא קריטי לשלמות המערכת מכמה סיבות הנדסיות:
- מניעת מיקרו-סדקים: מתיחה מבוקרת של האלומיניום מונעת פתיחה של סדקים מיקרוסקופיים בשכבת הצבע, שדרכם עלולים לחדור לחות ומלחים המפתחים קורוזיה סמויה.
- פיזור מאמצים מכניים: רדיוס עדין מפזר את מאמצי הכפיפה לאורך שטח קטן אך רציף, במקום לרכז את כל הלחץ בקו יחיד.
- מראה אחיד ונקי: במרחק ראייה של מעל מטר אחד, רדיוס של 2 מילימטרים נקלט בעין כפינה חדה, מדויקת ומושלמת לחלוטין.
בפרויקטים יוקרתיים של חיפוי אלוקובונד, הדיוק של קו הקיפול הוא שמבדיל בין חזית שנראית גלית ולא מקצועית לבין חזית הייטקיסטית ישרה בעלת השתקפות אחידה של האור הטבעי.
כרסום ממוחשב מול חיתוך ידני בשטח
בעבר, קבלני מעטפת נהגו לבצע חריצות שוליים ישירות באתר הבנייה באמצעות מסורי יד ייעודיים או כרסומות ניידות המותקנות על מסילות. שיטה ידנית זו יצרה שורה ארוכה של בעיות איכות:
חוסר אחידות בעומק החריצה: משטחי עבודה לא ישרים באתר גרמו לכרסום להעמיק במקומות מסוימים ולהיות רדוד באחרים, מה שהוביל לפינות שבורות או עקומות.
היווצרות שבבים ולכלוך: שבבי כרסום שנלכדו בתוך החריץ לפני הקיפול גרמו לבליטות ולעיוותים על פני השטח החיצוניים.
פחת חומרים גבוה: טעויות מדידה וחיתוך באתר הובילו לבזבוז לוחות יקרים ולעיכובים ממושכים בלוחות הזמנים של הפרויקט.
המענה המודרני והבלעדי המבטיח איכות של פרויקטי יוקרה הוא מעבר מלא לכרסום ממוחשב באמצעות שולחנות CNC ייעודיים במידות גדולות (Nested CNC). שולחן הכרסום הממוחשב מייצר ואקום מלא המצמיד את הלוח בצורה שטוחה לחלוטין אל משטח העבודה. ראשי הכרסום מצוידים בחיישני גובה דיגיטליים המודדים את עובי הלוח בזמן אמת ומפצים על סטיות ייצור זעירות, כך שעומק חריצת ה-V נשמר בדיוק מוחלט של 0.05 מילימטר לכל אורך הלוח.
שילוב של מכונות כרסום מתקדמות במפעל ייעודי מאפשר לחתוך במקביל גם את חורי הניטים, לשוניות התלייה ומגרעות הניקוז בפעימה אחת, מה שמקצר את זמן ההרכבה באתר הבנייה בעשרות אחוזים.
טבלת השוואה הנדסית: פרמטרים ושיטות לעיבוד לוחות מורכבים
| פרמטר הנדסי | כרסום CNC ממוחשב עם שולחן ואקום | כרסום ידני עם מסילת שטח | מכופפת פחים תעשייתית (ללא חריצה) |
| דיוק עומק החריצה | מקסימלי (סטייה של עד 0.05 מ"מ) | בינוני עד נמוך (סטייה של 0.3-0.5 מ"מ) | אינו רלוונטי (אין חריצה) |
| איכות הפינה ורדיוס הכיפוף | פינה חדה ואחידה (רדיוס 2-3 מ"מ ללא סדקים) | סיכון גבוה לסדיקת צבע או לפינה עגולה | עיוות קשה, קריסת הליבה ושבירת הלוח |
| מישוריות פני השטח (מניעת בטן) | מושלמת, ללא מאמצים שיוריים בלוח | בינונית, עלולים להיווצר פיתולים בקיפול | גרועה, גליות ניכרת לאורך כל שטח הפנים |
| מהירות ייצור והספק בפרויקט | גבוהה מאוד, חיתוך ועיבוד מאות מ"ר ביום | איטית, תלויה במיומנות העובד בשטח | מהירה, אך אינה מתאימה ללוח מורכב |
| פחת חומרי גלם וטעויות מידה | אפסי (אופטימיזציה ממוחשבת של חיתוך) | 10% עד 15% עקב טעויות חיתוך בשטח | פחת מלא (החומר נהרס) |
המדריך המעשי: שלבי ייצור קסטה תלת ממדית מושלמת
כדי לייצר קסטת חיפוי תלת ממדית חזקה, ישרה ואטומה לחלוטין, מומלץ לפעול על פי סדר הפעולות ההנדסי הבא:
- תכנון פריסה דיגיטלית ואופטימיזציה: הזנת מידות הקסטה הסופיות לתוכנת תיב"ם (CAD/CAM), כולל הוספת שוליים לקיפול ברוחב של 25 עד 50 מילימטרים בכל ארבעת הצדדים, והגדרה מוקדמת של מיקומי חריצי הפינות כדי למנוע חפיפה של החומר בעת הקיפול.
- כרסום ממוחשב של החריצים: ביצוע חריצת V ברוחב תחתית של 2 מילימטרים ובזווית של 90 מעלות בצדו האחורי של הלוח, תוך הקפדה על השארת 0.4 מילימטר של ליבה מעל האלומיניום החיצוני.
- ניקוי יסודי של החריצים משבבים: שאיבה מלאה של כל שאריות האבק ושבבי האלומיניום מתוך תעלת החריץ. שבב בודד שנשאר בחריץ ייצור בליטה מורגשת על פני השטח החיצוניים לאחר הקיפול.
- קיפול ידני מבוקר: קיפול שולי הקסטה בזווית של 90 מעלות בתנועה רציפה ואחידה לאורך כל הצלע.
- חיזוק פינות באמצעות זוויות אלומיניום: מכיוון שקו הקיפול עצמו אינו מספק חוזק מבני בפינות הפתוחות, יש להתקין זוויות אלומיניום ייעודיות בכל ארבע הפינות הפנימיות של הקסטה, ולחברן באמצעות מסמרות עיוורות (ניטים) או הדבקה מבנית.
- הוספת פרופילי חיזוק מרכזיים (Stiffeners): בקסטות גדולות שרוחבן עולה על 1,000 מילימטרים, חובה להדביק בגב הלוח פרופיל אלומיניום מקשיח באמצעות דבק מבני גמיש, כדי למנוע תנודות ורעידות של המשטח בעומסי יניקת רוח חזקים.
שאלות ותשובות נפוצות בנושא עיבוד וחיתוך קסטות
שאלה: איך מבצעים חריצת V נכונה ללא פגיעה בציפוי החיצוני?
תשובה: חריצת V נכונה מבוצעת באמצעות כרסום בעל זווית של 90 מעלות ותחתית שטוחה ברוחב 2 מילימטרים. העיקרון הקריטי הוא עומק הכרסום: יש לעצור את החיתוך כך שתישאר שכבת ליבה מינרלית בעובי של 0.3 עד 0.5 מילימטר מעל שכבת האלומיניום הקדמית. שארית זו שומרת על גמישות המתכת ומונעת סדיקה של שכבת הציפוי בעת הקיפול.
שאלה: מה הרדיוס המינימלי לקיפול פינה ללא סדקים?
תשובה: בלוחות מורכבים בעובי 4 מילימטרים, קיפול לאורך חריץ V מייצר רדיוס חיצוני טבעי של כ-2 עד 3 מילימטרים. רדיוס זה נחשב לאופטימלי, שכן הוא חד מספיק כדי להעניק מראה ישר ומודרני, אך רחב דיו כדי למנוע פתיחת סדקים מיקרוסקופיים בשכבת הצבע של הלוח.
שאלה: איך מייצרים פינות חדות ונקיות במפגשי קירות חיצוניים?
תשובה: כדי לייצר פינה חדה והמשכית ללא שימוש בפרופילי פינה נפרדים או מסטיקים גלויים, מייצרים קסטה אחת ארוכה המכופפת במרכזה באמצעות חריצת V. הקסטה עוטפת את פינת הבניין משני צדדיה כרצף אחד, מה שיוצר קו פינה מושלם, רציף ואטום לחלוטין.
שאלה: מדוע אסור לכופף לוח מורכב על גבי מכופפת פחים רגילה ללא חריצה?
תשובה: לוח מורכב בנוי כמבנה סנדוויץ' קשיח. כיפוף ללא חריצה מוקדמת מפעיל כוחות גזירה אדירים על הליבה הפנימית, גורם לקריסתה, מייצר עיוותים גליים בשכבות האלומיניום ועלול לגרום להתנתקות והפרדת שכבות (Delamination) לאורך קו הכיפוף.
שאלה: מתי נדרש להשתמש בחריצת 135 מעלות במקום 90 מעלות?
תשובה: חריצת 135 מעלות נדרשת כאשר התכנון האדריכלי כולל פינות קהות בזווית של 45 מעלות, או כאשר נדרש לבצע קיפול כפול וסגור סביב עצמו (קיפול מעטפה) ליצירת קצוות מחוזקים ללא שוליים חדים.
שאלה: כיצד משפיעה הטמפרטורה באתר על תהליך הקיפול?
תשובה: מומלץ לא לבצע קיפול של לוחות מורכבים בטמפרטורות סביבה הנמוכות מ-10 מעלות צלזיוס. בקור עז, שכבת הציפוי הפולימרית והליבה המינרלית הופכות פריכות יותר, מה שמעלה את הסיכון להיווצרות סדקים עדינים לאורך קו הקיפול.
תכנון הנדסי מוקפד וביצוע ללא פשרות
הפיכת לוחות מתכת אדריכליים למעטפת תלת ממדית מרהיבה היא שילוב של אומנות מדויקת והנדסת חומרים מתקדמת. הדיוק בשלבי העיבוד המוקדמים הוא הגורם הישיר שקובע האם חזית המבנה תשמור על מראה יוקרתי, ישר ומתוח, או תסבול מפגמים אסתטיים וכשלי איטום לאורך השנים. ב"אלום גג", מחלקת הייצור מצוידת במערכי CNC ממוחשבים מהמתקדמים בעולם, המבטיחים שכל קסטה מעובדת בדיוק מילימטרי על פי התקנים הבינלאומיים המחמירים ביותר. הצוותים המיומנים שלנו מלווים את הפרויקט החל מתכנון הפריסות ההנדסיות במחשב ועד להתקנה מושלמת בשטח.
כפי שמדגיש המהנדס ארנון כפיר (www.borerot.co.il), מומחה מוביל לביקורת מבנים וליקויי בנייה, מרבית הכשלים במעטפות יבשות מורכבות מקורם בעיבוד לקוי של הלוחות טרם הרכבתם. לדבריו, חריצות עמוקות מדי שפצעו את שכבת האלומיניום, היעדר זוויות חיזוק בפינות הקסטות או ויתור על מקשיחים מרכזיים מובילים לתופעות של קריעת פינות תחת עומסי רוח ולעיוותי מישוריות בלתי הפיכים. בחירה בחברה מבצעת המחזיקה במפעל עיבוד ממוחשב עצמאי ומערך בקרת איכות קפדני היא הדרך היחידה להבטיח מעטפת בטוחה, יציבה ומרשימה לאורך עשרות שנים.